Schweißverzug an IPE-, IPN-, HEA-, HEB- und HEM-Trägern gezielt korrigieren
Trägerprofile gehören zu den typischen Bauteilen, bei denen Verzug nach dem Schweißen, Brennschneiden, Feuerverzinken, mechanischer Bearbeitung oder durch unsachgemäße Handhabung deutlich sichtbar wird.

Besonders betroffen sind warmgewalzte I- und H-Profile, zum Beispiel:
- IPE-Träger
- IPN-Träger
- HEA-Träger
- HEB-Träger
- HEM-Träger
- U-Profile
- geschweißte Trägerkonstruktionen
- Kranbahnträger
- Rahmen- und Stahlbaukonstruktionen
Die aktuellen Profilreihen wie IPE, IPN, HEA, HEB und HEM gehören zu den warmgewalzten I- und H-Profilen nach DIN EN 10365. Im betrieblichen Sprachgebrauch werden sie häufig noch als I-Träger, H-Träger, Doppel-T-Träger oder Breitflanschträger bezeichnet.
Beim thermischen Richten dieser Träger geht es nicht darum, „irgendwo warm zu machen“.
Entscheidend ist, an welcher Stelle der Träger zu lang ist, welche Schrumpfrichtung benötigt wird und wie die Wärmefigur richtig gesetzt und durchgewärmt wird.
Warum Trägerprofile verziehen
I- und H-Träger wirken auf den ersten Blick sehr steif. Trotzdem können sie sich deutlich verziehen.
Ursachen können sein:
- Schweißnähte an Gurten oder Stegen
- aufgeschweißte Laschen
- angeschweißte Kopfplatten
- einseitige Wärmeeinbringung
- Brennschnittkanten
- Feuerverzinken
- mechanische Bearbeitung
- Transport und Lagerung
- vorhandene Eigenspannungen im Profil
Typische Verformungen sind:
- Längskrümmung
- seitliche Krümmung
- Verwindung
- Verdrehung
- Winkelfehler
- verzogene Gurte
- aus der Flucht laufende Stege
- nicht passende Anschlussflächen
Gerade im Stahlbau, Maschinenbau, Anlagenbau und Kranbau können solche Abweichungen teuer werden. Der Träger passt nicht mehr in die Konstruktion, Anschlussplatten liegen nicht sauber an oder spätere Montagearbeiten werden aufwendig.
Flammrichten und Induktionsrichten von Trägern
Beim Flammrichten und Induktionsrichten wird der Träger lokal erwärmt. Der erwärmte Bereich möchte sich ausdehnen. Diese Ausdehnung wird durch das umgebende kalte Material und die Steifigkeit des Trägers behindert.
Dadurch entsteht an der Richtstelle eine lokale Stauchung. Beim Abkühlen schrumpft dieser Bereich und zieht den Träger in die gewünschte Richtung.
Das Grundprinzip lautet:
- Verzug erfassen
- zu lange Stelle bestimmen
- Wärmefigur auswählen
- Ausdehnung behindern
- Richtstelle richtig durchwärmen
- Schrumpfung beim Abkühlen nutzen
- Ergebnis kontrollieren
Dieses Prinzip gilt für Flammrichten und Induktionsrichten gleichermaßen.
Der Unterschied liegt in der Art der Wärmeeinbringung.
Beim Flammrichten wird die Wärme mit einer Brennerflamme eingebracht. Beim Induktionsrichten entsteht die Wärme durch elektromagnetische Induktion im Werkstoffbereich, der vom Induktor erfasst wird.
Richtige Bezeichnung: I- und H-Profile nach DIN EN 10365
Im Alltag wird oft von „Doppel-T-Trägern“ gesprochen. Gemeint sind meist I- oder H-förmige warmgewalzte Stahlprofile.
Fachlich sauberer ist die Bezeichnung nach Profilreihe:
- IPE-Profil: parallelflanschiges I-Profil
- IPN-Profil: I-Profil mit geneigten Innenflächen
- HEA-Profil: leichter Breitflanschträger
- HEB-Profil: normaler Breitflanschträger
- HEM-Profil: schwerer Breitflanschträger
Diese Profile werden heute im Zusammenhang mit DIN EN 10365 beschrieben. Die älteren DIN-1025-Bezeichnungen sind im Markt noch bekannt, sollten aber auf einer aktuellen Fachseite nicht die einzige Bezeichnung sein.
Für die Google-Suche ist deshalb sinnvoll, beide Sprachwelten zu verwenden:
I- und H-Träger, IPE-Träger, HEA-Träger, HEB-Träger, HEM-Träger, Doppel-T-Träger und Breitflanschträger.
Welche Verzüge treten an Trägern typischerweise auf?
Längskrümmung
Der Träger ist über seine Länge gebogen. Er läuft also nicht mehr gerade, sondern hat eine sichtbare Durchbiegung.
Diese Verformung kann durch Schweißen, einseitige Wärmeeinbringung, vorhandene Eigenspannungen oder mechanische Belastung entstehen.
Seitliche Krümmung
Der Träger ist seitlich aus der Flucht. Besonders bei langen IPE- oder HEA-Trägern kann schon eine kleine seitliche Abweichung in der Montage große Probleme verursachen.
Verwindung
Der Träger ist verdreht. Die Gurte liegen nicht mehr in einer Ebene, Anschlussflächen passen nicht mehr sauber zusammen.
Verwindungen sind besonders anspruchsvoll, weil sie meist mehrere Richtstellen und eine klare Reihenfolge erfordern.
Verzug an Gurten und Stegen
Aufgeschweißte Laschen, Steifen, Kopfplatten oder Rippen können Gurte und Stege lokal verziehen. Dann reicht es nicht, nur die Gesamtkrümmung zu betrachten. Auch lokale Verformungen müssen beurteilt werden.
Die wichtigste Frage: Wo ist der Träger zu lang?
Beim thermischen Richten von Trägern wird nicht die „krumme Stelle“ beliebig erwärmt.
Die Richtstelle liegt grundsätzlich dort, wo der Träger im Verhältnis zu lang ist und durch Schrumpfung verkürzt werden soll.
Bei einer Krümmung liegt die Wärmefigur deshalb häufig auf der Außenseite der Krümmung. Dort muss gezielt verkürzt werden, damit sich der Träger zurückbewegt.
Das ist einer der größten Unterschiede zum mechanischen Richten.
Beim mechanischen Richten wird mit äußerer Kraft gedrückt, gezogen oder überbogen.
Beim Flammrichten wird durch Schrumpfung verkürzt.
Wer diese Unterscheidung nicht versteht, setzt die Wärmefiguren oft an die falsche Stelle.
Wärmekeile bei I- und H-Trägern
Bei I- und H-Trägern sind Wärmekeile eine der wichtigsten Wärmefiguren.
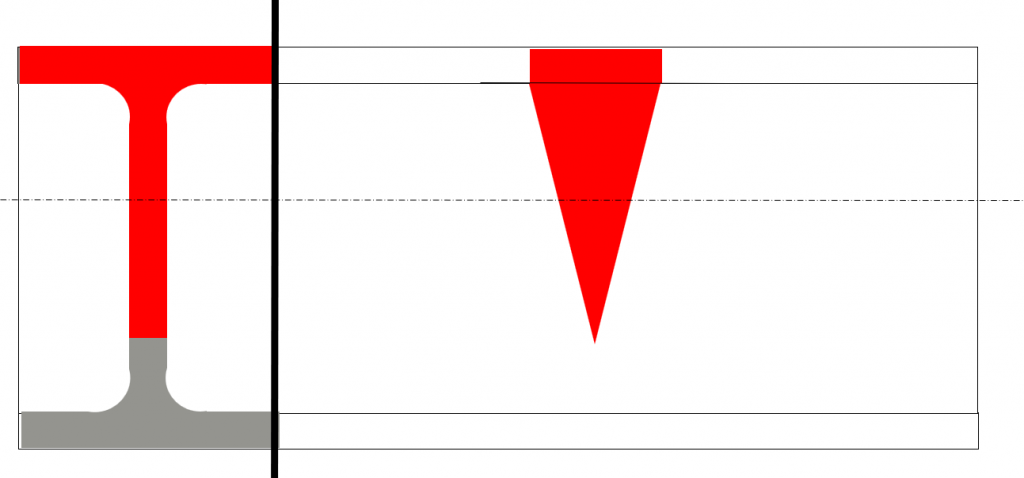
Sie werden eingesetzt, um Krümmungen, seitliche Abweichungen oder Verformungen an Profilen gezielt zu korrigieren.
Der Wärmekeil erzeugt eine gerichtete Schrumpfwirkung. Seine Form, Lage, Größe und Erwärmungsrichtung entscheiden darüber, ob der Träger sich richtig bewegt.
Wärmekeile werden zum Beispiel eingesetzt an:
- Stegen
- Gurten
- Steg-Gurt-Übergängen
- Außenbogen einer Krümmung
- Bereichen mit lokaler Überlänge
- Stellen mit seitlicher Verbiegung
Wichtig ist: Der Wärmekeil muss nicht nur aufgemalt werden. Er muss auch richtig durchgewärmt werden.
Gerade hier passieren in der Praxis viele Fehler.
Typischer Fehler: Wärmekeil von der falschen Seite erwärmen
Ein weit verbreiteter Fehler besteht darin, den Wärmekeil an der breiten Seite zu beginnen und dann zur Spitze hin zu erwärmen.
Das ist beim Richten von Trägern in vielen Fällen falsch.
Richtig ist:
Der Wärmekeil wird von der Spitze ausgehend zur Basis hin durchgewärmt.
Warum?
Wenn an der breiten Basis begonnen wird, entsteht früh eine große Wärmezone. Die Ausdehnung läuft unkontrollierter in den Träger, bevor die Keilwirkung sauber aufgebaut ist.
Beim Erwärmen von der Spitze zur Basis wird die Wärmefigur kontrollierter aufgebaut. Die Schrumpfwirkung entsteht in der gewünschten Geometrie und der Keil kann seine Wirkung besser entfalten.
Gerade bei Doppel-T-Trägern beziehungsweise I- und H-Profilen entscheidet diese Arbeitsrichtung oft darüber, ob der Träger sauber reagiert oder ob nur viel Wärme ohne ausreichende Richtwirkung eingebracht wird.
Typischer Fehler: Die Wärmefigur muss nicht komplett sichtbar glühen
Viele Anwender glauben, eine Wärmefigur müsse als vollständiger glühender Keil sichtbar sein.
Das ist falsch.
Entscheidend ist nicht, ob die Figur optisch schön sichtbar ist.
Entscheidend ist, ob der relevante Werkstoffbereich ausreichend und passend durchgewärmt wurde.
Gerade bei dickeren Trägerprofilen, Gurten und Stegen sieht man nicht immer eine gleichmäßige sichtbare Glühfigur. Das bedeutet nicht automatisch, dass die Wärmefigur nicht wirkt.
Umgekehrt gilt:
Eine stark sichtbare Glühfigur ist kein Beweis für eine gute Richtarbeit.
Zu viel sichtbare Glut kann auch bedeuten, dass unnötig viel Wärme eingebracht wurde oder die Oberfläche zu stark belastet wird.
Die richtige Bewertung erfolgt über:
- Temperaturführung
- Wärmedurchgang
- Lage der Richtstelle
- Wirkung beim Abkühlen
- Verzugsmessung
- Bauteilreaktion
Nicht über ein schönes Glühbild.
Typischer Fehler: Der Träger wird nicht wirklich durchgewärmt
Ein weiterer häufiger Fehler ist, dass der Träger nur oberflächlich erwärmt wird.
Das kann besonders bei IPE-, HEA-, HEB- und HEM-Trägern passieren, weil Steg, Gurt und Steg-Gurt-Übergang unterschiedlich dick sind.
Beim Richten von Trägern muss geprüft werden, ob die Wärme an der jeweiligen Stelle tatsächlich ausreichend in den Querschnitt gelangt.
Wird nur die Oberfläche erwärmt, bleibt die Richtwirkung schwach oder ungleichmäßig.
Besonders kritisch sind:
- dicke Gurte
- Stegwurzeln
- große HEB- oder HEM-Träger
- breite Flansche
- Übergänge zwischen Steg und Gurt
- Bereiche mit hoher Wärmeableitung
Deshalb kann es notwendig sein, mit größeren Brennereinsätzen, beidseitigem Erwärmen oder mehreren Brennern zu arbeiten.
Bei einem Wärmekeil im Steg reicht es nicht immer, nur eine Seite kurz zu erwärmen. Der Keil muss im relevanten Bereich durchgewärmt werden, damit die notwendige Stauchung und spätere Schrumpfung entstehen kann.
Ausdehnungsbehinderung entscheidet über Erfolg oder Misserfolg
Beim thermischen Richten entsteht die bleibende Wirkung nicht durch Wärme allein.
Der erwärmte Bereich möchte sich ausdehnen. Wird diese Ausdehnung nicht ausreichend behindert, bewegt sich das Bauteil zwar während des Erwärmens, aber es entsteht nur eine geringe bleibende Richtwirkung.
Bei Trägern kann Ausdehnungsbehinderung entstehen durch:
- die Eigensteifigkeit des Profils
- den kalten umgebenden Werkstoff
- Einspannung
- Eigengewicht
- Vorrichtungen
- Gegenhalten
- Vorspannen
- zusätzliche Lasten
- mechanischen Vordruck
Gerade bei langen Trägern ist die Ausdehnungsbehinderung ein zentraler Punkt.
Wenn der Träger sich beim Anwärmen frei bewegen kann, verpufft ein Teil der Richtwirkung. Dann wird oft noch mehr Wärme eingebracht, obwohl eigentlich die Behinderung der Wärmeausdehnung verbessert werden müsste.
Das ist einer der häufigsten Gründe für Misserfolg beim Flammrichten von Trägern.
Vordruck und Vorspannen beim Richten von Trägern
Bei größeren Krümmungen kann Vordruck sinnvoll sein.
Dabei wird der Träger vor oder während des Erwärmens in Richtung der gewünschten Korrektur belastet. Dadurch wird die Richtstelle zusätzlich gestaucht und die spätere Schrumpfwirkung verstärkt.
Das kann zum Beispiel mit:
- Kranlast
- Hydraulikzylinder
- Spannvorrichtung
- Vorrichtung
- Gewichten
- Pressen
- mechanischem Gegenhalten
erfolgen.
Wichtig ist aber:
Der Vordruck darf nicht unkontrolliert eingesetzt werden. Zu hoher Druck kann zu Knicken, lokalen Verformungen oder unerwünschten Nebenwirkungen führen.
Vordruck ist kein Ersatz für Fachwissen. Er ist ein Hilfsmittel, wenn Richtstelle, Wärmefigur und Bauteilreaktion verstanden werden.
Brennergröße und Wärmeführung bei Trägerprofilen
Die richtige Brennergröße ist beim thermischen Richten von Trägern entscheidend.
Ein zu kleiner Brenner bringt die Wärme zu langsam ein. Die Wärme verteilt sich im Bauteil, bevor die notwendige Stauchung entsteht. Die Richtwirkung bleibt schwach und der Zeitbedarf steigt.
Ein zu großer Brenner kann die Oberfläche überhitzen oder eine zu große Wärmezone erzeugen.
Bei I- und H-Trägern muss die Brennergröße zur Profilgröße und zum jeweiligen Bereich passen:
- Steg
- Gurt
- Steg-Gurt-Übergang
- Materialdicke
- Wärmeableitung
- gewünschte Keilgröße
- einseitige oder beidseitige Erwärmung
In der Praxis kann es sinnvoll sein, Steg und Gurt unterschiedlich zu behandeln. Ein dünnerer Steg benötigt eine andere Wärmeeinbringung als ein dicker Gurt oder eine massive Stegwurzel.
Flammeneinstellung beim Richten von Stahlträgern
Beim Flammrichten von Baustahl wird häufig mit Sauerstoffüberschuss gearbeitet.
Eine härtere, sauerstoffüberschüssige Flamme kann die Wärme schneller einbringen und die Richtwirkung unterstützen.
Wichtig ist jedoch:
- Flamme bewusst einstellen
- Oberfläche nicht anschmelzen
- Temperatur nicht unnötig überschreiten
- Wärme schnell und gezielt einbringen
- Bauteilreaktion beobachten
- Abkühlwirkung abwarten
Eine angeschmolzene Oberfläche ist ein klarer Arbeitsfehler. Flammrichten findet unterhalb des Schmelzpunktes statt.
Flammrichten oder Induktionsrichten von Trägern?
Beide Verfahren können bei Trägerprofilen eingesetzt werden.
Flammrichten ist besonders stark, wenn:
- große Träger gerichtet werden müssen
- wechselnde Bauteile vorkommen
- die Richtaufgabe flexibel ist
- vor Ort gearbeitet werden muss
- der Träger nicht einfach zur Presse transportiert werden kann
- unterschiedliche Verzüge auftreten
Induktionsrichten kann Vorteile haben, wenn:
- ähnliche Träger wiederholt gerichtet werden
- definierte Richtstellen vorliegen
- keine offene Flamme gewünscht ist
- der Wärmeeintrag gut reproduzierbar sein soll
- der Prozess standardisiert werden kann
- Vorrichtungen eingesetzt werden
Die Frage lautet nicht:
Flamme oder Induktion – was ist besser?
Sondern:
Welche Wärmequelle passt zur Richtstrategie und zum Trägerprofil?
Mechanisches Richten von Trägern im Vergleich
Träger werden in vielen Betrieben mit Pressen, Hydraulikzylindern, Kran, Vorrichtungen oder mechanischem Überbiegen gerichtet.
Das kann in bestimmten Fällen sinnvoll sein.
Aber mechanisches Richten hat Grenzen:
- hohe Kräfte erforderlich
- Rückfederung muss überbogen werden
- Gefahr lokaler Druckstellen
- Gefahr von Kerben oder Beschädigungen
- große Träger sind schwer zu handhaben
- Pressen werden blockiert
- mehrere Richtversuche notwendig
- Verzug kann nach weiteren Prozessschritten wieder auftreten
Thermisches Richten arbeitet anders.
Die Richtkräfte entstehen im Bauteil selbst durch Schrumpfung. Dadurch kann der Träger gezielt an der Stelle beeinflusst werden, an der Verkürzung benötigt wird.
Das kann bei großen, schweren oder sperrigen Trägern wirtschaftlicher sein als reines mechanisches Richten.
Typische Fehler beim thermischen Richten von Trägern

In der Praxis treten immer wieder ähnliche Fehler auf:
- Wärmefigur an der falschen Stelle
- Wärmekeil von der Basis zur Spitze erwärmt
- Wärmekeil nicht ausreichend durchgewärmt
- nur oberflächliches Anwärmen
- falsche Brennergröße
- fehlende Ausdehnungsbehinderung
- zu viel freie Bewegung des Trägers
- zu starke Orientierung am sichtbaren Glühbild
- zu frühes Nachwärmen vor dem Abkühlen
- zu hohe Temperatur
- falsche Reihenfolge der Richtstellen
- keine Zwischenmessung
- kein Plan für mehrere Wärmefiguren
- Verwindung wird wie einfache Krümmung behandelt
Gerade bei IPE-, HEA-, HEB- und HEM-Trägern reicht es nicht, einen Keil nach Augenmaß aufzubringen.
Die Lage, Richtung und Durchwärmung der Wärmefigur müssen zum Verzug passen.
Richtfolge: Nicht alles auf einmal richten
Bei größeren Trägern wird der Verzug selten mit einer einzigen Wärmefigur vollständig korrigiert.
Oft sind mehrere Richtstellen notwendig.

Dann muss die Richtfolge geplant werden:
- zuerst Verzug messen
- größte Abweichung bestimmen
- erste Wärmefigur als Test setzen
- Abkühlung abwarten
- Wirkung messen
- nächste Wärmefigur anpassen
- Verwindung und Krümmung getrennt beurteilen
- nicht zu früh überkorrigieren
Gerade bei Trägern ist Vorsicht wichtig. Eine zu starke Schrumpfung zurückzuholen, kostet Zeit und kann zusätzliche Richtstellen erforderlich machen.
Besser ist ein kontrolliertes Vorgehen mit Zwischenmessung.
Praxisbezug: Doppel-T-Träger mit Wärmekeilen richten
In der Flammrichttechnik werden Doppel-T-Träger beziehungsweise I- und H-Profile häufig mit Wärmekeilen gerichtet.
Dabei werden die Keile nicht beliebig aufgebracht. Entscheidend sind:
- Lage auf der zu langen Seite
- Ausrichtung zur gewünschten Schrumpfung
- Erwärmen von der Spitze zur Basis
- ausreichendes Durchwärmen
- Anpassung von Steg und Gurt
- Abwarten der Abkühlwirkung
- Kontrolle nach jeder Richtfolge
Bei dicken Gurten oder Stegwurzeln muss die Wärmeeinbringung entsprechend angepasst werden. Je nach Trägergröße kann beidseitiges Erwärmen, ein größerer Brennereinsatz oder der Einsatz mehrerer Brenner notwendig sein.
Dieses Vorgehen zeigt: Thermisches Richten von Trägern ist kein Zufall, sondern eine fachliche Arbeitsweise.
Wirtschaftlichkeit: Warum sich thermisches Richten von Trägern lohnen kann
Verzogene Träger verursachen schnell hohe Kosten.
Nicht nur durch den Verzug selbst, sondern durch die Folgen:
- Montageprobleme
- Nacharbeit
- blockierte Pressen
- Kranzeiten
- zusätzliche Messarbeiten
- Nachfräsen
- Terminverzug
- Reklamationen
- Ausschuss
- Neufertigung
Thermisches Richten kann wirtschaftlich sein, wenn:
- große Träger nicht zur Presse transportiert werden müssen
- Verzug direkt am Bauteil korrigiert werden kann
- wiederkehrende Richtaufgaben standardisiert werden
- mechanische Nacharbeit reduziert wird
- Mitarbeiter das Verfahren sicher beherrschen
- Richtzeiten sinken
- die Maßhaltigkeit verbessert wird
Besonders interessant wird das bei Stahlbauunternehmen, Maschinenbauern, Anlagenbauern, Kranbauern und Schweißbetrieben mit großen oder wiederkehrenden Trägerkonstruktionen.
Was Betriebe daraus lernen sollten
Thermisches Richten von Trägern ist ein wichtiges Werkzeug für Betriebe, die regelmäßig mit Schweißverzug oder verzogenen Profilen zu tun haben.
Aber es funktioniert nur zuverlässig, wenn die Grundlagen verstanden werden:
- zu lange Stelle erkennen
- Wärmefigur richtig auswählen
- Wärmekeil richtig herum erwärmen
- Träger ausreichend durchwärmen
- Ausdehnungsbehinderung sicherstellen
- Abkühlwirkung abwarten
- Ergebnis messen
- Richtfolge planen
Viele Fehler entstehen nicht, weil Flammrichten nicht funktioniert.
Sie entstehen, weil das Verfahren nicht mehr richtig gelehrt oder im Betrieb nur noch als Erfahrungswissen einzelner Mitarbeiter vorhanden ist.
Wenn dieses Know-how verloren geht, wird oft mit Hammer, Presse oder viel zu viel Wärme gearbeitet.
Das ist selten wirtschaftlich.
Fazit: Träger richten heißt Richtstrategie beherrschen
IPE-, IPN-, HEA-, HEB- und HEM-Träger lassen sich in vielen Fällen sehr gut thermisch richten.

Entscheidend ist nicht, ob der Träger als Doppel-T-Träger, I-Träger oder Breitflanschträger bezeichnet wird.
Entscheidend ist, ob die Richtstrategie zur Geometrie passt.
Bei Trägerprofilen sind besonders wichtig:
- richtige Lage der Wärmefigur
- Wärmekeile von der Spitze zur Basis erwärmen
- nicht nach sichtbarem Glühbild arbeiten
- ausreichendes Durchwärmen von Steg, Gurt und Übergängen
- Ausdehnungsbehinderung sicherstellen
- Brennergröße und Flammeneinstellung passend wählen
- Abkühlwirkung abwarten
- Zwischenmessung durchführen
Wer diese Punkte beherrscht, kann Trägerprofile gezielt und wirtschaftlich näher an die geforderte Geometrie bringen.
Nächster sinnvoller Schritt
Wenn IPE-, IPN-, HEA-, HEB- oder HEM-Träger in Ihrem Betrieb regelmäßig verzogen sind, sollte nicht nur das einzelne Bauteil betrachtet werden.
Entscheidend ist, ob Flammrichten, Induktionsrichten, Vordruck, Vorspannen, Vorrichtung oder mechanische Unterstützung wirtschaftlich sinnvoll eingesetzt werden können.
Sie möchten das Know-how im Betrieb aufbauen?
Wenn Ihre Mitarbeiter Trägerprofile, I- und H-Träger oder typische Stahlbaukonstruktionen sicherer richten sollen, ist ein praxisnahes Flammricht- und Richttechnikseminar der richtige nächste Schritt.
Dort werden Wärmekeile, Wärmefiguren, Brennerwahl, Flammeneinstellung, Ausdehnungsbehinderung, Durchwärmen, Vordruck, Induktionsrichten und Richtstrategien direkt an typischen Bauteilen geübt.
Sie haben konkrete verzogene Träger?
Wenn ein Trägerprofil bereits verzogen ist und kurzfristig gerichtet werden muss, kann eine technische Beurteilung sinnvoll sein.
Senden Sie Bilder, Profilbezeichnung, Länge, Werkstoff, Verzug, gewünschte Toleranz und eine kurze Beschreibung der Abweichung. Dann kann geprüft werden, ob thermisches Richten technisch möglich und wirtschaftlich sinnvoll ist.
Sie möchten Schweißverzug im Prozess reduzieren?
Wenn Trägerprofile durch wiederkehrende Schweißprozesse regelmäßig verziehen, lohnt sich ein Blick auf Schweißfolge, Vorrichtung, Vorspannen, Wärmeführung, Richtstrategie und Nacharbeit.