Wenn Flammrichten keine Option ist: Verzug bereits beim Schweißen beherrschen
Bei klassischen Baustählen lässt sich Schweißverzug häufig nachträglich durch Flammrichten oder – je nach Anwendung – durch Induktionsrichten korrigieren.
Bei hochfesten, vergüteten Sicherheits- und Panzerstählen kann das anders aussehen.
Werkstoffe wie DIFENDER, Armox und andere vergütete Sicherheitsstähle erhalten ihre mechanischen Eigenschaften durch eine gezielte Wärmebehandlung. Eine nachträgliche lokale Erwärmung kann diese Eigenschaften verändern.
Beim DIFENDER 500 weist der Hersteller Dillinger beispielsweise ausdrücklich darauf hin, dass eine nachträgliche Wärmebehandlung oberhalb von 200 °C die Eigenschaften verschlechtert und deshalb nicht zulässig ist.
Damit stellt sich in der Fertigung eine andere Frage:
Wie beherrsche ich Schweißverzug, wenn ich das fertige Bauteil anschließend nicht einfach thermisch richten kann?
Flammrichten von Sicherheitsstahl – zuerst muss der Werkstoff betrachtet werden
Die Aussage „hochfeste Stähle darf man nicht flammrichten“ ist zu pauschal.
Entscheidend sind unter anderem:
- Stahlsorte
- Lieferzustand und Wärmebehandlung
- Festigkeits- und Härteklasse
- zulässige Maximaltemperatur
- Schweißprozess und Wärmeeinbringung
- Vorgaben des Stahlherstellers
Bei klassischen Baustählen und verschiedenen Feinkornbaustählen kann thermisches Richten innerhalb definierter Temperaturbereiche möglich sein.
Bei vergüteten Sicherheitsstählen können dagegen bereits vergleichsweise niedrige Temperaturen kritisch sein.
Vor jedem thermischen Richten muss deshalb geklärt werden, was der konkrete Werkstoff und dessen Hersteller zulassen.
DIFENDER 500 richten – warum thermisches Richten kritisch ist
DIFENDER 500 ist ein hochfester Sicherheitsstahl, der im vergüteten Zustand geliefert wird.
Dillinger gibt für diesen Werkstoff ausdrücklich vor, dass eine nachträgliche Wärmebehandlung oberhalb von 200 °C die Eigenschaften verschlechtert und deshalb nicht zulässig ist.
Damit scheiden klassische Flammrichttemperaturen für diesen Werkstoff aus.
Die Konsequenz für geschweißte Konstruktionen ist klar:
Der Schweißverzug sollte möglichst beherrscht werden, bevor ein nachträglicher Richtprozess notwendig wird.
Vorspannen und Vorverformen gegen Schweißverzug
Eine Möglichkeit besteht darin, den zu erwartenden Schweißverzug bereits vor dem Schweißen zu berücksichtigen.
Das Bauteil wird dabei nicht nur auf dem Schweißtisch fixiert.
Es kann gezielt entgegen der erwarteten Verformungsrichtung vorgespannt bzw. vorverformt werden.
Beim Schweißen entstehen anschließend Schrumpfungen. Nach dem Abkühlen und Lösen der Spannvorrichtung wirken Schweißschrumpfung und vorher eingebrachte Gegenverformung gegeneinander.
Ziel ist nicht, Verzug nachträglich zu beseitigen.
Ziel ist, das Bauteil möglichst maßhaltig aus dem Schweißprozess herauszubekommen.
Zwei Situationen, in denen Vorspannen besonders interessant ist
1. Der Werkstoff darf nicht thermisch gerichtet werden
Bei bestimmten vergüteten Sicherheits- und Panzerstählen kann eine nachträgliche lokale Erwärmung die geforderten Werkstoffeigenschaften verändern.
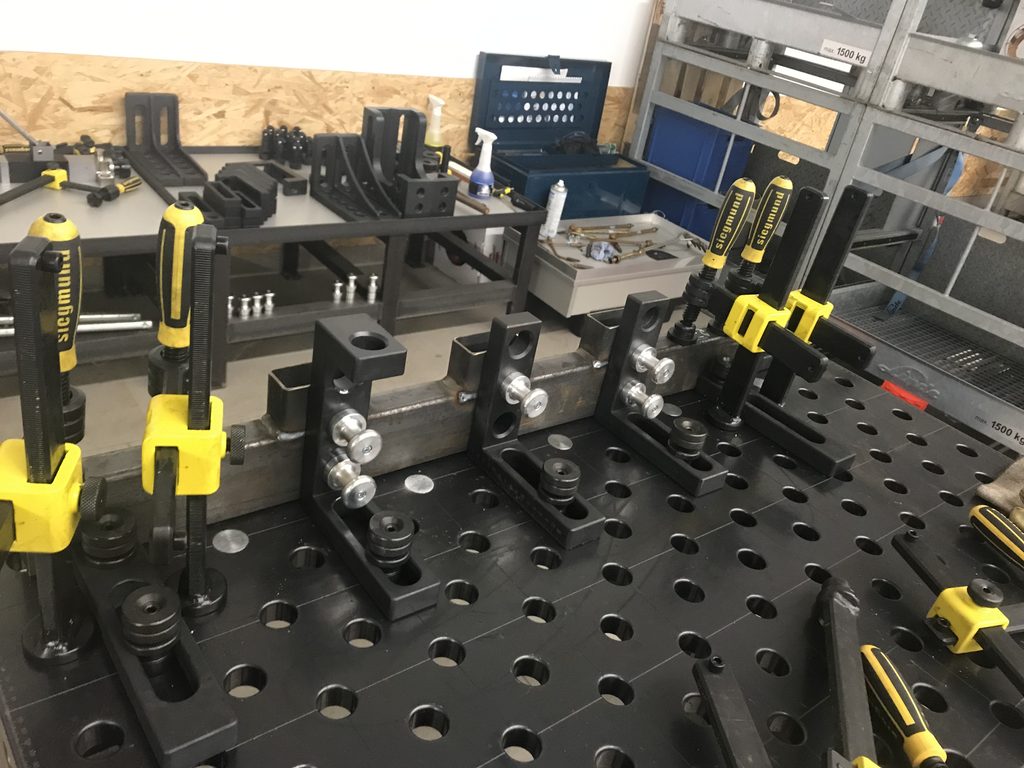
Dann müssen andere Wege gefunden werden, den Verzug zu beherrschen.
Dazu können – abhängig von Konstruktion, Werkstoff und Fertigungsprozess – beispielsweise gehören:
Vorspannen und Vorverformen, geeignete Schweißfolgen, symmetrisches Schweißen, kontrollierte Wärmeeinbringung, angepasste Nahtgestaltung und geeignete Spannkonzepte.
2. Wiederkehrende Bauteile wirtschaftlicher fertigen
Vorspannen ist nicht nur bei temperaturempfindlichen Werkstoffen interessant.
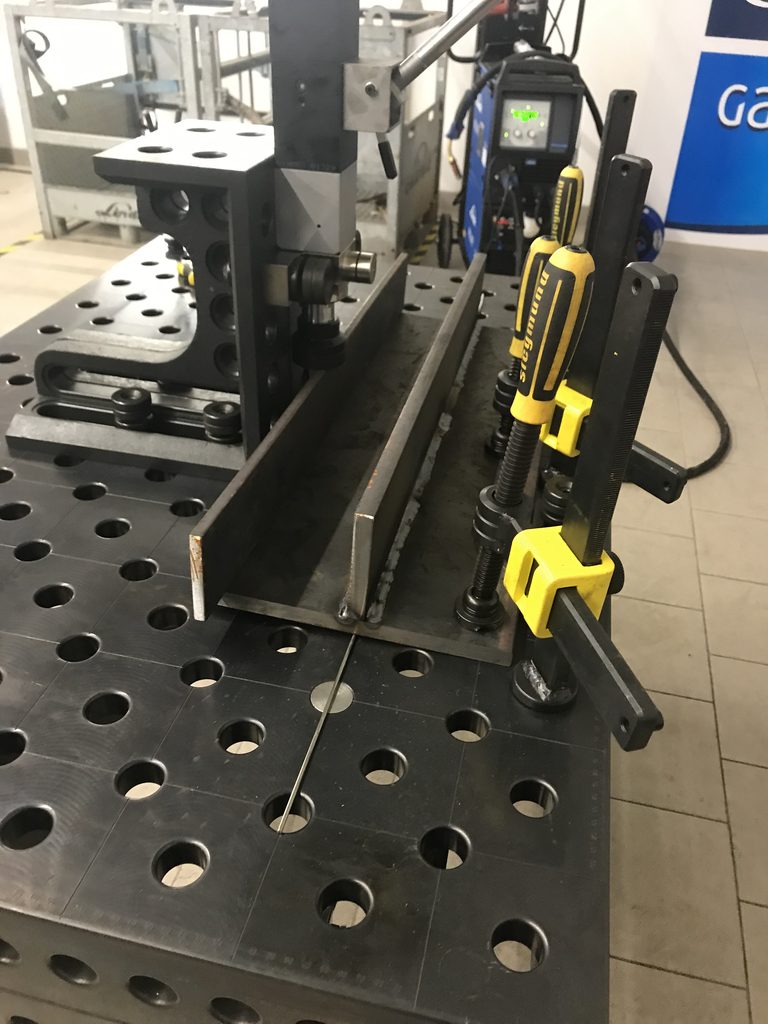
Bei Serien- und Wiederholteilen kann ein nachgelagerter Richtprozess erhebliche Zeit und Kosten verursachen.
Der klassische Ablauf lautet häufig:
Spannen → Schweißen → Ausspannen → Messen → Richten → erneut messen
Wenn der Verzug eines wiederkehrenden Bauteils bekannt und reproduzierbar ist, kann untersucht werden, ob er bereits durch eine definierte Vorverformung kompensiert werden kann.
Im Idealfall wird daraus:
definiert vorspannen → schweißen → abkühlen → ausspannen → prüfen
Damit kann ein zusätzlicher Fertigungsschritt reduziert oder möglicherweise vollständig vermieden werden.
Schweißverzug ist kein Zufall
Ob und wie stark sich ein Bauteil verzieht, hängt unter anderem von Bauteilgeometrie, Nahtlage, Nahtvolumen, Wärmeeinbringung, Schweißreihenfolge, Steifigkeit und Spannzustand ab.
Gerade bei wiederkehrenden Bauteilen lohnt es sich deshalb, den Verzug nicht jedes Mal aufs Neue zu korrigieren.
Er kann systematisch erfasst werden:
Schweißen → Verzug messen → Ursache bewerten → Gegenmaßnahme definieren → erneut schweißen → Ergebnis messen
So entsteht schrittweise ein reproduzierbarer Fertigungsprozess.
Flammrichten, Induktionsrichten oder Verzug von Anfang an vermeiden?
Es gibt nicht für jeden Stahl und jedes Bauteil dieselbe Lösung.
Bei einem geeigneten Baustahl kann nachträgliches Flammrichten eine technisch und wirtschaftlich sehr gute Lösung sein.
Bei anderen Werkstoffen muss die zulässige Temperatur stark begrenzt werden.
Und bei bestimmten vergüteten Sicherheitsstählen kann thermisches Richten als nachträgliche Korrektur ausscheiden.
Deshalb beginnt Richttechnik für mich nicht erst mit dem Brenner oder dem Induktor.
Sie beginnt mit der Frage:
Warum entsteht der Verzug – und an welcher Stelle im Fertigungsprozess lässt er sich am wirtschaftlichsten beherrschen?
Unterstützung bei Schweißverzug und Richttechnik
FIMANO-AWT unterstützt Unternehmen bei der Analyse und praktischen Lösung von Verzugproblemen an geschweißten Bauteilen.
Schwerpunkte sind:
- Schweißverzug analysieren
- geeignete Richtverfahren auswählen
- Flammrichten
- Induktionsrichten
- Vorspannen und Vorverformen
- Spannkonzepte entwickeln
- Schweißfolgen untersuchen
- wiederkehrende Richtarbeiten reduzieren
- Mitarbeiter in Richttechnik und Schweißverzug qualifizieren
Besonders interessant sind Anwendungen, bei denen Bauteile regelmäßig nach dem Schweißen gerichtet werden müssen oder bei denen der verwendete Werkstoff ein nachträgliches thermisches Richten einschränkt.
Sie fertigen geschweißte Bauteile und haben Probleme mit Verzug oder Maßhaltigkeit?
Dann schauen wir uns nicht nur an, wie das Bauteil gerichtet werden kann.
Wir prüfen auch, ob sich der Verzug bereits während der Fertigung reduzieren oder gezielt kompensieren lässt.
FIMANO-AWT
Richttechnik & Schweißtechnik sicher beherrschen