Beim Flammrichten kommen sogenannte Wärmestraßen – auch Wärmebahnen genannt – zum Einsatz. Diese bestehen aus einem oder mehreren parallelen Wärmestrichen oder -punkten. Sie lassen sich manuell, punktweise oder mit Mehrflammenbrennern aufbringen – bewährt haben sich insbesondere Drei- und Fünfstrich-Wärmestraßen.
Wärmestrich – präzise Längsschrumpfung
Ein durchgehender Wärmestrich erzeugt eine gezielte Längsschrumpfung, ideal zum Beheben langer, gleichmäßiger Krümmungen – zum Beispiel an T-Trägern. Quer aufgebrachte Striche bewirken eine zusätzliche Schrumpfung in Querrichtung, wodurch sich auch ein Kehlnaht-Winkelverzug korrigieren lässt – vorausgesetzt, der Träger ist ausreichend steif. Wichtig: Der Brenner wird gleichmäßig geführt, ein Zurückstreichen ist zu vermeiden, da es den Richteffekt wieder aufhebt.


Wärmepunktstraße – feiner dosiert
Im Vergleich zum Wärmestrich wirkt eine Wärmepunktstraße etwas sanfter. Sie ermöglicht es, das Richten in zwei Phasen aufzuteilen – ein erster Durchgang mit weiterem Punktabstand, ein zweiter zur Feinjustierung. Besonders geeignet ist diese Methode für empfindliche oder wärmeempfindliche Werkstoffe sowie für weniger steife Bauteile, bei denen eine starke Längsschrumpfung unerwünscht ist.
Drei- und Fünfstrich-Wärmestraßen – für große Flächen und dicke Bleche
Mit Drei- oder Fünfdüsenbrennern lassen sich Wärmestraßen auf breiter Fläche erzeugen. Die parallelen Striche verursachen gleichzeitig Längs- und Querschrumpfung, was die Verformung besonders wirksam macht – ideal für Beblechungen mit größeren Aussteifungen, wie sie z. B. im Schiffbau vorkommen. Wichtig ist dabei, dass sich die Striche nicht überlappen – gleichmäßiger Abstand und kontinuierliche Brennerführung sind entscheidend.
Diese Wärmefiguren eignen sich besonders bei Blechdicken ab 4 mm (Dreistrich) bzw. ab 8 mm (Fünfstrich) und werden meist auf 250–350 mm Länge mit kleinen Unterbrechungen ausgeführt. Bei stärkerem Verzug kann die Strecke auf bis zu zwei Meter erweitert werden.
Wärmefelder – bei großen Beulen
Ein kurzer Abschnitt einer Wärmestraße kann als Wärmefeld genutzt werden, um große Beulen in dickeren Blechen zu beseitigen. Vorausgesetzt, die Ausdehnung wird ausreichend behindert, ist das Wärmefeld eine schnelle und effiziente Lösung – meist schneller und gleichmäßiger als eine punktweise Bearbeitung.
3 Flammenbrenner / Einflammenbrenner
- Verbrauch
Der Einflammenbrenner Größe 8 verbraucht ungefähr 2500 Liter Acetylen pro Stunde. Ein vergleichbarer 3 Flammenbrenner braucht pro Flamme 300 Liter Acetylen pro Stunde. Somit verbraucht ein 3 Flammenbrenner zum Flammrichten fast nur 1/3 an Gas. Dies schont Ihren Geldbeutel und die Umwelt. - Zeitbedarf
Der Zeitbedarf für ein gutes Richtergebnis ist auch ungefähr 3x so hoch. - Richterfolg
Ohne Dehnungsbehinderung sind keine Ergebnisse mit einer Flamme zu erzielen.

Das typische Problem: T-Stöße ziehen Bleche aus der Form
Verzug an T-Stößen gehört zu den häufigsten Problemen in der schweißtechnischen Fertigung.
Ein Steg, eine Rippe, ein Winkel oder ein Profil wird auf ein Blech geschweißt. Während des Schweißens wird lokal Wärme eingebracht. Beim Abkühlen schrumpft die Schweißnaht und zieht das Blech aus der Ebene.
Das Ergebnis ist oft bekannt:
- das Blech wölbt sich
- der T-Stoß zieht in eine Richtung
- die Platte liegt nicht mehr plan
- Plattenfelder werden unruhig
- Bauteile passen bei der Montage nicht mehr
- nachfolgende Bearbeitung wird aufwendig
- mechanisches Richten mit Hammer oder Presse bringt nur unsichere Ergebnisse
Solche Verzüge entstehen nicht nur bei dicken Stahlblechen.
Je nach Schweißverfahren, Nahtart, Werkstoff und Bauteilgeometrie können T-Stöße an Blechen von etwa 2 mm bis 40 mm betroffen sein. Beim Laserhandschweißen können sichtbare Verzüge sogar schon bei sehr dünnen Blechen ab etwa 1 mm auftreten.
Betroffen sein können:
- Baustahl
- Edelstahl
- Aluminium
- verzinkte Bauteile
- Laserschweißteile
- MAG-geschweißte Bauteile
- WIG-geschweißte Bauteile
- geschweißte Plattenfelder
- Rippen, Stege und T-Stöße
Die gute Nachricht: Viele dieser Verzüge lassen sich thermisch richten.
Entscheidend ist aber die richtige Vorgehensweise.
Warum T-Stöße so häufig Verzug erzeugen
Beim T-Stoß liegt die Schweißnaht meist einseitig oder beidseitig am Steg.
Die Naht schrumpft beim Abkühlen. Diese Schrumpfung wirkt nicht gleichmäßig über das gesamte Bauteil, sondern konzentriert sich im Bereich der Schweißnaht.
Dadurch entsteht eine Kraft, die das Blech in Richtung der Naht zieht.
Je dünner das Blech ist, desto leichter kann es sich verformen.
Je größer der Wärmeeintrag ist, desto stärker kann der Verzug ausfallen.
Je ungünstiger die Schweißfolge ist, desto eher wird der Verzug im Bauteil festgelegt.
Bei T-Stößen entscheidet deshalb nicht nur das Schweißverfahren. Entscheidend sind auch:
- Nahtgröße
- Schweißfolge
- Wärmeeintrag
- Blechdicke
- Steghöhe
- Bauteilsteifigkeit
- Heftfolge
- Vorrichtung
- Abkühlverhalten
- Zeitpunkt des Richtens
Gerade bei langen T-Stößen oder mehreren parallelen Stegen kann sich der Verzug über die gesamte Blechfläche aufbauen.
Der festgeschweißte Verzug
Ein besonders wichtiger Punkt ist der sogenannte festgeschweißte Verzug.
Während des Schweißens ist das Bauteil noch in Bewegung. Die Schweißnaht erwärmt, schrumpft und zieht das Bauteil. Wenn weitere Nähte gesetzt werden, kann dieser bereits entstandene Verzug im Bauteil festgelegt werden.
Das bedeutet:
Der Verzug entsteht nicht nur nach dem Schweißen. Er kann während des Schweißens entstehen und durch die weitere Schweißfolge festgeschweißt werden.
Typische Situationen sind:
- ein langer T-Stoß wird komplett von einer Seite durchgeschweißt
- mehrere Stege werden nacheinander ohne Gegenmaßnahmen geschweißt
- das Bauteil wird in der Vorrichtung gehalten und verzieht sich nach dem Ausspannen
- eine bereits verzogene Baugruppe wird weiter verschweißt
- die Schweißfolge fixiert den Verzug, bevor er korrigiert werden kann
Dann reicht es oft nicht, nur am fertigen Bauteil zu richten.
In solchen Fällen muss geprüft werden, ob der bessere Eingriffspunkt bereits im Schweißprozess liegt.
Die wichtigste Frage lautet:
Soll der Verzug nach dem Schweißen gerichtet werden – oder muss schon während der Schweißfolge eingegriffen werden?
Beides kann richtig sein.
Die bessere Lösung ist häufig eine Kombination aus angepasster Schweißfolge und geplantem Richtprozess.
Warum mechanisches Richten bei T-Stößen oft schwierig ist
Viele Betriebe versuchen, verzogene T-Stöße mechanisch zu korrigieren.
Das kann mit Hammer, Presse, Spanntisch, Schraubzwingen oder Hydraulik erfolgen.
Bei einfachen Bauteilen kann das funktionieren.
Bei größeren Plattenfeldern oder dünneren Blechen wird es jedoch schnell schwierig.
Typische Probleme sind:
- Druckstellen auf dem Blech
- unkontrolliertes Überbiegen
- neue Beulen
- Rückfederung nach dem Entspannen
- sichtbare Hammerschläge
- hoher Zeitaufwand
- keine reproduzierbare Wirkung
- Bauteil wird an anderer Stelle wieder krumm
Gerade bei Sichtflächen, Edelstahl, Aluminium oder dünnen Blechen ist mechanisches Richten oft nicht die beste Lösung.
Thermisches Richten setzt anders an.
Es arbeitet nicht mit Gewalt von außen, sondern mit gezielter Schrumpfung im Bauteil.
Wärmestraßen: gezielte Schrumpfung mit System
Wärmestraßen sind beim Flammrichten eine Möglichkeit, längere Verzüge systematisch zu korrigieren.
Statt einzelne Wärmepunkte oder einzelne kurze Wärmestriche zu setzen, wird eine definierte Abfolge von Wärmestrichen eingesetzt.
Dadurch entsteht eine gezielte Schrumpfwirkung über eine größere Länge oder Fläche.
Das ist besonders interessant bei:
- T-Stößen
- Plattenfeldern
- langen Schweißnähten
- Rippen auf Blechen
- Stegen auf Platten
- Blechverkleidungen
- dünneren Blechen
- größeren Bauteilen mit wiederkehrendem Verzug
Der Vorteil liegt in der Systematik.
Die Wärme wird nicht zufällig eingebracht, sondern in einer geplanten Folge. Dadurch kann die Richtwirkung besser kontrolliert werden.
Der 3-Flammenbrenner als praktische Lösung
Bei T-Stößen und Plattenfeldern kann ein 3-Flammenbrenner eine sehr sinnvolle Lösung sein.
Mit einem einzelnen Brenner muss jede Wärmefigur nacheinander gesetzt werden. Das kostet Zeit und kann zu ungleichmäßiger Erwärmung führen.
Ein 3-Flammenbrenner bringt mehrere Wärmestriche gleichzeitig oder sehr gleichmäßig nebeneinander ein. Dadurch kann eine Wärmestraße sauberer und schneller aufgebaut werden.
Das kann Vorteile bringen:
- gleichmäßigere Wärmeeinbringung
- kürzere Bearbeitungszeit
- reproduzierbarere Wärmefiguren
- bessere Wirkung bei längeren Verzügen
- weniger Nacharbeiten
- systematischer Richtprozess
- gute Eignung für wiederkehrende Bauteile
Gerade wenn ähnliche T-Stöße regelmäßig geschweißt und gerichtet werden müssen, kann ein 3-Flammenbrenner den Richtprozess deutlich wirtschaftlicher machen.
Wichtig ist aber:
Der 3-Flammenbrenner löst das Problem nicht allein.
Entscheidend bleibt, wo die Wärmestraße gesetzt wird, wie stark die Wärme eingebracht wird und ob das Bauteil die Ausdehnung ausreichend behindert.
Nicht jedes Blech braucht die gleiche Wärmestraße
Ein häufiger Fehler ist, Wärmestraßen immer gleich anzuwenden.
Das funktioniert nicht zuverlässig.
Die richtige Wärmestraße hängt ab von:
- Blechdicke
- Werkstoff
- Nahtart
- Schweißverfahren
- Länge des T-Stoßes
- Steghöhe
- Bauteilsteifigkeit
- Verzugrichtung
- Oberfläche
- gewünschter Toleranz
- vorhandener Vorrichtung
Ein 3-Flammenbrenner kann bei 2 mm Blech völlig anders eingesetzt werden als bei 20 oder 40 mm Blech.
Auch der Werkstoff spielt eine große Rolle. Baustahl, Edelstahl und Aluminium reagieren unterschiedlich auf Wärme.
Deshalb muss die Wärmestraße immer zur Richtaufgabe passen.
Laserhandschweißen: Verzug schon bei dünnen Blechen
Beim Laserhandschweißen wird oft mit geringem Wärmeeintrag geworben.
Das stimmt im Vergleich zu vielen klassischen Verfahren grundsätzlich. Trotzdem verschwindet Verzug dadurch nicht automatisch.
Gerade bei dünnen Blechen kann auch eine schmale Lasernaht ausreichend Schrumpfung erzeugen, um das Bauteil sichtbar zu verziehen.
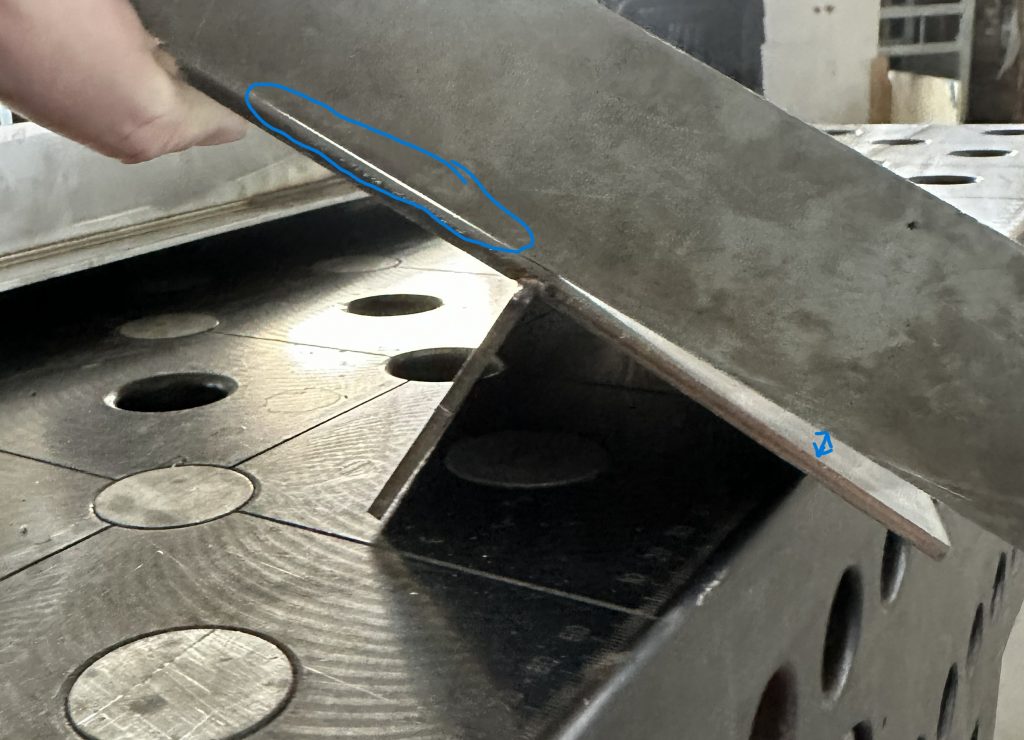
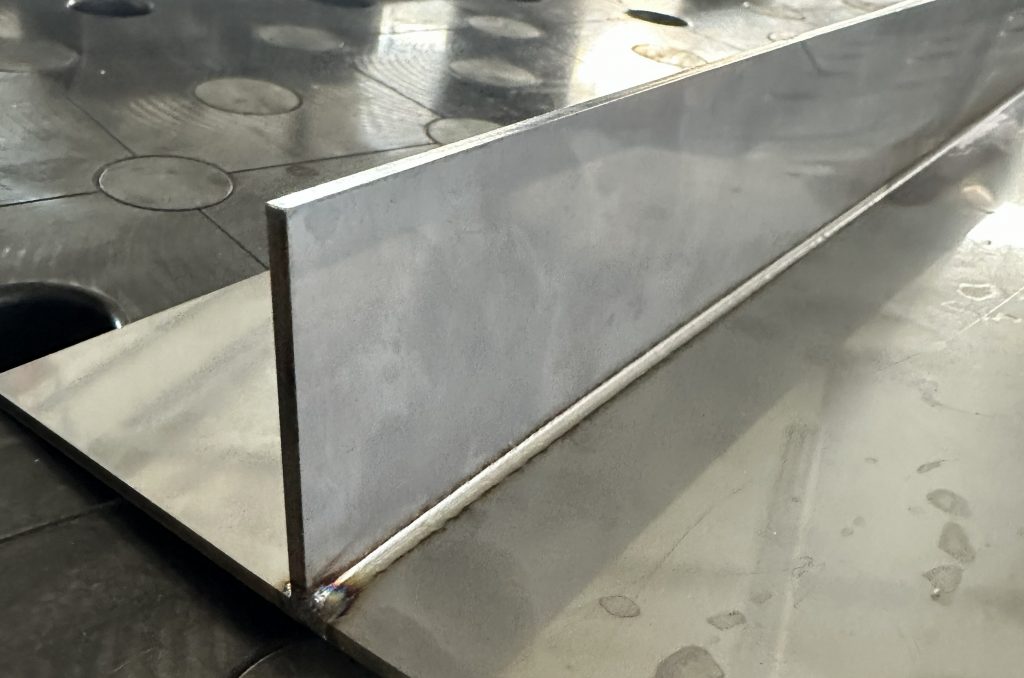
Bei T-Stößen aus dünnem Blech kann Verzug deshalb schon ab etwa 1 mm Materialdicke relevant werden.
Das betrifft besonders:
- Edelstahlbleche
- Aluminiumbleche
- dünne Baustahlbleche
- Sichtteile
- Gehäuse
- Verkleidungen
- dünnwandige Konstruktionen
- Bauteile mit langen T-Stößen
Beim Laserhandschweißen ist die Richtstrategie deshalb genauso wichtig wie bei MAG oder WIG.
Die Verzüge sind oft kleiner, aber die Toleranzen und optischen Anforderungen sind häufig enger.
Erst Schweißfolge prüfen, dann Richtprozess festlegen
Wenn T-Stöße regelmäßig Verzug erzeugen, sollte nicht nur der fertige Verzug betrachtet werden.
Zuerst muss geprüft werden, ob die Schweißfolge verbessert werden kann.
Mögliche Stellhebel sind:
- Heftfolge
- Schweißrichtung
- Schweißreihenfolge
- Nahtaufteilung
- Pilgerschritt
- Gegenschweißen
- Wärmeeinbringung
- Zwischenabkühlung
- Vorrichtung
- Vorspannen
- Zeitpunkt des Richtens
Die Schweißfolge ist oft der bessere Eingriffspunkt, weil Verzug dort reduziert werden kann, wo er entsteht.
Aber nicht jeder Verzug lässt sich über die Schweißfolge ausreichend beherrschen.
Dann wird ein geplanter Richtprozess notwendig.
Die beste Lösung kann deshalb lauten:
Schweißfolge verbessern und den verbleibenden Verzug gezielt mit Wärmestraßen richten.
Wann der Richtprozess in die Fertigung integriert werden sollte
Wenn T-Stöße nur einmalig auftreten, kann eine Einzelkorrektur reichen.
Wenn ähnliche Bauteile regelmäßig gefertigt werden, sollte der Richtprozess in die Fertigung integriert werden.
Das bedeutet:
- Verzug messen
- typische Abweichung dokumentieren
- Schweißfolge prüfen
- passende Wärmestraße festlegen
- 3-Flammenbrenner testen
- Temperaturführung definieren
- Reihenfolge der Richtschritte festlegen
- Mitarbeiter schulen
- Ergebnis kontrollieren
- Prozess bei Bedarf anpassen
So wird aus Nacharbeit ein planbarer Fertigungsschritt.
Das kann besonders für größere Unternehmen, Lohnfertiger, Stahlbauer, Maschinenbauer und Blechverarbeiter interessant sein.
Typische Fehler beim Richten von T-Stößen mit Wärmestraßen
Schlechte Ergebnisse entstehen meistens nicht durch das Verfahren selbst, sondern durch falsche Anwendung.
Typische Fehler sind:
- Wärmestraße auf der falschen Seite
- zu viel Wärme auf einmal
- zu kleine Brennerleistung
- zu große Wärmezone
- fehlende Ausdehnungsbehinderung
- keine klare Schrumpfrichtung
- zu frühes Bewerten vor dem Abkühlen
- falsche Reihenfolge der Richtschritte
- Einsatz des 3-Flammenbrenners ohne Richtstrategie
- Schweißfolge wird nicht betrachtet
- festgeschweißter Verzug wird erst zu spät erkannt
Wärmestraßen funktionieren nur dann zuverlässig, wenn klar ist, welche Zone verkürzt werden soll.
Ohne diese Überlegung wird auch ein 3-Flammenbrenner nur zu einem schnelleren Wärmewerkzeug – aber nicht automatisch zu einer besseren Richtlösung.
Fazit: Wärmestraßen sind mehr als mehrere Wärmestriche
Wärmestraßen sind ein systematisches Werkzeug, um Verzug an T-Stößen, Plattenfeldern und geschweißten Blechen gezielt zu korrigieren.
Besonders mit einem 3-Flammenbrenner können sie wirtschaftlich interessant werden, wenn ähnliche Verzüge regelmäßig auftreten.
Der Nutzen entsteht aber nicht durch den Brenner allein.
Entscheidend sind:
- Verzug richtig erkennen
- Schweißfolge beurteilen
- festgeschweißten Verzug vermeiden
- richtige Seite für die Wärmestraße wählen
- Wärme passend dosieren
- Ausdehnungsbehinderung sicherstellen
- Abkühlwirkung abwarten
- Ergebnis messen
- Prozess in die Fertigung integrieren
Ob Baustahl, Edelstahl oder Aluminium: Viele verzogene T-Stöße und Plattenfelder lassen sich thermisch richten.
Die Frage ist nicht, ob Wärme eingebracht wird.
Die Frage ist, ob sie an der richtigen Stelle, in der richtigen Reihenfolge und mit dem passenden Werkzeug eingebracht wird.
Nächster sinnvoller Schritt
Wenn T-Stöße, Plattenfelder oder geschweißte Bleche in Ihrem Betrieb regelmäßig verziehen, sollte zuerst der Prozess betrachtet werden.
Entscheidend ist, ob der Verzug durch Schweißfolge, Vorrichtung, Vorspannen oder einen integrierten Richtprozess wirtschaftlich besser beherrscht werden kann.
Sie möchten wiederkehrenden Verzug im Prozess reduzieren?
Wenn ähnliche T-Stöße regelmäßig auftreten, lohnt sich eine Analyse von Schweißfolge, Wärmeeinbringung, Vorrichtung und Richtstrategie.
Dabei kann geprüft werden, ob Wärmestraßen mit einem 3-Flammenbrenner sinnvoll in den Fertigungsprozess integriert werden können.
Button: Verzug im Fertigungsprozess reduzieren
Sie möchten das Know-how im Betrieb aufbauen?
Wenn Ihre Mitarbeiter Wärmestraßen, Wärmefiguren und den Einsatz von Mehrflammenbrennern praktisch lernen sollen, ist ein Flammricht- und Richttechnikseminar der richtige nächste Schritt.
Dort werden Wärmestraßen, Brennerwahl, Flammeneinstellung, Ausdehnungsbehinderung und Richtstrategien direkt an typischen Bauteilen geübt.
Sie haben ein konkretes verzogenes Bauteil?
Wenn ein T-Stoß, ein Plattenfeld oder ein geschweißtes Blech bereits verzogen ist, kann eine technische Beurteilung sinnvoll sein.
Senden Sie Bilder, Maße, Werkstoffangaben, Blechdicke, Schweißverfahren und eine kurze Beschreibung der Abweichung. Dann kann geprüft werden, ob thermisches Richten wirtschaftlich sinnvoll ist.